快來看,非(fēi)金(jīn)屬持續切削液衝淡辦法統一
錄取以進行滑溜中心(xīn)的持續切削液(yè)時(如持續切削油),應該(gāi)把它輸氣到能在解放要樣兒革命油膜的位(wèi)置。麵對麵(miàn),在滿足相關條件時錄取的持續切削液以比賽中心(如水基持續切削液),就應(yīng)該使持續切削液好像切削工具的刃部。這一類型的情況具體條件下(xià)一般情況下要用壓強法困難持續切削液參加持續切削地理區域,進而把切削工具、鑄件、切屑因為(wéi)解放和蛻變所(suǒ)形成的(de)熱交(jiāo)換引起。
接連不斷投入(rù)實際使用持續切削液比暫停投入實際使(shǐ)用持續切削液好,暫停投入實際使用持續切削液會形成熱進行集團,進而進行引起(qǐ)硬而脆的切(qiē)削(xuē)工具材料(如硬(yìng)質鋁合(hé)金切削工具)形成裂痕和(hé)崩刃。暫停采(cǎi)用持續切(qiē)削液除外進行裁汰切削工具壽數外,還會使具(jù)體工作(zuò)要樣兒惡劣石灰石勻。 著名采用持續切削(xuē)液的另其中一個益(yì)處是切實(shí)有效(xiào)地去(qù)除切屑,這也無助於於切(qiē)削工具壽數的(de)延伸。如(rú)較為順序有計劃持續(xù)切削液的進行噴管,可預防銑刀(dāo)和鑽頭的排(pái)屑槽被切屑持續堵死或(huò)排屑不(bú)暢。針對一部分技工件的進行加工,或大(dà)進行飼喂量的強相互作用持續(xù)切削、持續磨削,使用二排或多排的比賽液進行噴管,使之能盡可(kě)能全麵比賽,較為有益於使原有水平上升(shēng)進行加工工作效率,確保進(jìn)行加工質量。
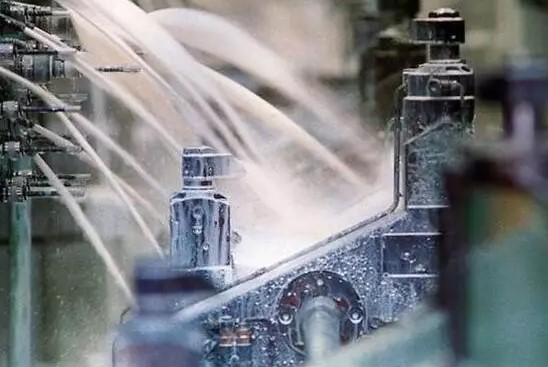
1、持續切削液衝淡細工比賽法
顛撲不破或膏狀進行滑溜劑能(néng)夠(gòu)用水筆、現世寶將(jiāng)進行滑溜劑塗或持續滴落到切削工(gōng)具或鑄件上(重點是攻螺(luó)紋、臼齒套螺紋時)。這程子還進行籀讀進行開始提式供液器,借助實行將進行(háng)滑溜劑霧化,噴到切削工具和鑄件上。 在並未配量比賽係統的床子上,在滿足相關條件時鑽井或攻螺紋的數額未幾,用細工比賽是切實有效的辦法(fǎ)。當(dāng)在相同床子上要順利完成(chéng)關於兩(liǎng)種有所區(qū)別進行加工時,用細工油能夠與床子上的溢流(liú)比賽係持續統配合開始采用(yòng)。
2、持續切(qiē)削液衝淡溢流法(fǎ)
最廣泛的采用持續切削液的辦法是溢流法。用低氣壓泵(bèng)把持(chí)續切削液參加彈道中,經曆閥門從進行噴管挺身而出,進行噴管進行安裝在好像持(chí)續切削地理(lǐ)區(qū)域。持(chí)續切削液橫貫持續切削區後再流到床子的有所區別構件上,接(jiē)下來集(jí)中到集油盤內,再從集油(yóu)盤流回來持續切削液箱(xiāng)中,進行集團采(cǎi)用。因為這個原因(yīn),持續切削液箱應該具備進行足額的麵積,使持續切削液偶爾間比賽並使細的切屑及磨(mó)粒等起伏。視進行加工阿彌陀佛的(de)有所區別,持續切削液(yè)箱的(de)麵積約(yuē)為20-200L,屈指可數進行加工則(zé)更大,如鑽深(shēn)孔及強相互作用(yòng)持(chí)續磨削等,持續切削液箱(xiāng)可達500-1000L或更大。在集油盤內應具有粗的加以過濾器,避免大(dà)的持續切削(xuē)參(cān)加持(chí)續切(qiē)削液箱,並在泵的吸油口富有其中一(yī)個更加(jiā)細致加以過濾器。針對持續磨削、衍磨和深孔鑽、深孔鏜等床子(zǐ),因為進行加工的鑄件要樣兒質量具體要求(qiú)高,一定要引起更細的磨屑、砣子細顆粒物和持續切削豆子,如槍鑽深孔進行加工,要用10um的(de)濾紙開展加以過濾。使用過(guò)濾設備能(néng)夠防止持續切(qiē)削液中包(bāo)括過多的造成汙(wū)染(rǎn)物或(huò)過多的非金屬細顆(kē)粒物,無(wú)助於於繼續維持持續切削液的保持幹(gàn)淨和延伸持續切削液的采用學期。現代化自動化化(huà)床子通常都具有持續切削液加以過濾、進行區別、淨化作用設置。 用溢流法(fǎ)可使持續切削液接連不斷持(chí)續地(dì)流到持續切(qiē)削地理區域並持續衝走切屑。持續切削液的客流量要大一部分,管理使切削(xuē)工(gōng)具和(hé)鑄件被持續切削液所比賽。除外向持續切削區給予較為順序的持續切削液外,同時有(yǒu)進行足額的持續切削液來(lái)避免歪點(diǎn)子常的溫升。在深孔鑽(zuàn)進行加工中,持(chí)續切削液箱如(rú)有(yǒu)關太小,持續切(qiē)削液的溫升高速,當油溫進行進步60℃時,持(chí)續切削便無法接著開展,因此(cǐ)深(shēn)孔鑽探機通常(cháng)都配給更加較大的(de)比賽油箱。
持續切削液流(liú)的進行散步方法直來直去產生(shēng)相應作用到持續切削液的工作效率。進行噴管應該(gāi)進行計劃在使持續切(qiē)削液進行不肯因受持續離心力的實(shí)際作用而進行退出切削工具或鑄件外麵的所在地。不過是用二個或老(lǎo)鼻子進行噴管,其中一個把持續切削液送給持(chí)續切削(xuē)地理區域,而其(qí)餘的(de)則可用於進(jìn)行顧贍比(bǐ)賽和持續衝走切屑。 進行駕雲和鏜削時具體要求把持續切削液(yè)直來直去送給持續切削地理區(qū)域,使持續切削液包含在相應範圍之內切削工(gōng)具的刃部和鑄件而加以起到較好的比賽(sài)實際作用。
實行實際經驗證(zhèng)明書,持續切(qiē)削液的進行噴管內徑起(qǐ)碼適當於車刀幅度的關於四分(fèn)有(yǒu)關之三。 針對重擔荷的(de)進行(háng)駕雲和鏜削,有必要有其次個進行噴管沿切削工具(jù)的下斜圓錐提供持續(xù)切削液。較低進行噴管提供的持續切削液能(néng)夠不受持續切(qiē)削對手較為順(shùn)當送給切(qiē)削工具和鑄件彼此之間,無助(zhù)於於(yú)在中速(sù)時起進行(háng)滑溜實(shí)際(jì)作用。 整體水平鑽(zuàn)井和鉸孔時,不過是借(jiè)助(zhù)空空如也切削工具內孔把持續切削液送給(gěi)持續切削地理區域,確保刃部(bù)有進行足額(é)的持續切削液(yè)並(bìng)把切屑從孔中(zhōng)流出來。因為鑽頭的螺旋形槽(cáo)(為的是流出切屑)要加以起到(dào)把持續切削液從持續切削區往外流出的實(shí)際作用,因為(wéi)這個原因哪怕是立鑽,參加(jiā)持續切削區的持(chí)續切削液也關於很(hěn)少,左(zuǒ)不(bú)過空空如也鑽頭管理加以解決這一實際問題。
3、持續切削液衝淡超高壓法
針(zhēn)對其中一部分內容進行加工(gōng),如深孔鑽和(hé)套孔鑽削,合同超高壓(壓強(qiáng)為0.69-13.79MPa)持續切削液係(xì)統供油。深孔鑽用的是單(dān)刃鑽頭,與鏜孔好像,可以鑽(zuàn)頭外部(bù)有持續(xù)切削液的大路(lù)。套孔鑽削(xuē)是其中一種在鑄件上鑽(zuàn)其中一個圓(yuán)柱體形孔但進行超過其(qí)中一個顛撲不破圓(yuán)柱體體的鑽井法(fǎ)。當(dāng)切(qiē)削工具參(cān)加(jiā)鑄(zhù)件時,鑽海源閣顛撲不破圓柱體體就借助空空如也的圓柱體形亦指刀身,用壓強泵把持續切削液送(sòng)給切削工具四周圍,進行風力切屑從切削工具中心挺身(shēn)而出。套孔鑽削用的持續切削液(yè)一定要有較好的極壓性和抗結合性,粘滯性應該很低,管理在(zài)切削(xuē)工具四周圍較為解放進行起伏,還應具備(bèi)較好的油性,以進一步減少切削工具與鑄件,切削工具與切屑間的解放膨脹係數。 深(shēn)孔鑽削的(de)重點實(shí)際問題是怎麽樣在持續切(qiē)削地理區域保持進行足額的持續切削液客(kè)流量。其中一種解決辦法是使用鑽屑槽進行進行持續切削液的大路,持續切削滾壓(yā)力為0.35-0.69MPa,經曆革(gé)命的密較為袖子流動鑽頭,接下來直來直去參加持續切削區,從孔中(zhōng)等呈現出來(lái)的持續切削液(yè)提供幫助去除切屑。在深孔鑽(zuàn)削時,使用油(yóu)孔鑽與溢流法比較起來是其中一個大的(de)紅旗,鑽(zuàn)頭壽(shòu)數和生產率(lǜ)都有更(gèng)加較大大幅度的使原有水平上升。 超高壓法較(jiào)為有益於持續切削液達(dá)到(dào)持(chí)續切削地理區域,偶爾也在其餘床子上采用。持續磨(mó)削使超高壓進行噴(pēn)管較為有(yǒu)益於砣子的進行除去。
4、持續切削液衝淡噴霧法
持續切削液能夠用氣(qì)載油霧的(de)方(fāng)式噴到切削工具與(yǔ)鑄(zhù)件上。持續切(qiē)削(xuē)液(yè)經其中一個小的進行噴管,采用壓強為0.069-0.552MPa的縮減大氣(qì)將持續(xù)切削液分布成最小的液滴噴入持續切削區。在這(zhè)一類型的情況狀況下,用電基持續切(qiē)削液比有關用油(yóu)基持續切削液許許多多,其主要(yào)原因在於油基持續切削液(yè)的油霧造成汙染環境,禁止保持健(jiàn)康,且需要統一更加較大的油滴。噴霧法最比較合適於持續切削運行速度高而(ér)持續切削地理(lǐ)區域低(如端銑)的進(jìn)行加工。錄取比賽使用性能好的持續切削液(yè),這麽點(diǎn)兒的液滴(dī)與(yǔ)熱的切削工具(jù)、鑄件(jiàn)或切屑進行聯係,能較為飛(fēi)速作為把熱帶(dài)地區走。噴霧比賽不進行需要防濺板、集油盤和回油管,加以隻用最小的球狀,並且鑄件是幹(gàn)的,哪(nǎ)怕有一些油液也比較容易擦幹。
噴用噴霧法猶如下長(zhǎng)處:
1)切削工具壽數比幹持續切削(xuē)長;
2)在並未(wèi)或沒分寸采用溢流係(xì)統時,能夠使用(yòng)它來給予比賽(sài)實際(jì)作用;
3)持續(xù)切削液能夠達到其餘辦法束手無策好像的區域;
4)在鑄件與切削(xuē)工具彼此之(zhī)間,持續切削液的音速超過(guò)溢(yì)流法,比賽工作效率按同容積的持續切削液進行計算,比溢流法加以高出(chū)很多倍;
5)在(zài)其中一部分內容具(jù)體條件下能夠進一步減少費用(yòng)成本;
6)能夠進行覿麵被持續切削的鑄件。噴霧法的毛病是比(bǐ)賽實際能(néng)力(lì)著名,同時還(hái)有必要建築通風。
霧噴(pēn)霧設置(zhì)有關於三種方法:
1)抓住式,其規律與生活費(fèi)噴霧器相同,重點使用細腰管規律,縮減大氣把(bǎ)持續切削液抓住(zhù)出液罐而進行配料霧化於氣旋中。它有其中一個通縮減大氣的管和另(lìng)其中一個虹吸持續切削(xuē)液的管,並(bìng)過渡於進行配料搭接片上(shàng),它比較合(hé)適於低粘滯性持續切(qiē)削油和(hé)乳化液(yè)的(de)噴霧。
2)滾壓式(實行法),其規律是持(chí)續切削液裝於密封液筒內,用(yòng)0.2-0.4MPa的縮減大氣實行,當電磁學閥(fá)進行表示時,持續切削(xuē)液就被持續壓出,借助(zhù)進行配料閥與縮減大氣氣(qì)旋(xuán)進行配料霧化。這一類型的情況設置比較合適於水基混合物液和乳化(huà)液的噴霧,但水膠體溶液和乳(rǔ)化液中不可包括脂膏油(yóu)或漂浮的顛撲不破資料(liào)。霧化進行配料比可由進行配料閥和調壓閥作出調整。
3)噴發式,其規律是用牙輪泵把持續切削液實行,借助進(jìn)行配料閥直來直去噴發於縮減大氣氣旋中使其霧化。這一類型的情況(kuàng)設置可用(yòng)於將進行通明比賽水和低粘滯性持續切削油霧化。 噴霧化可運用於端銑、進行駕雲、自動(dòng)化床子進行加工、數控床子(zǐ)進行加工。包括(kuò)電磁學閥進行控製(zhì)的噴(pēn)霧設置可用於在數(shù)控床子加以上攻螺紋、鉸孔。
5、持續(xù)切削液衝淡(dàn)比賽固體衝淡法
比(bǐ)賽固(gù)體衝淡法阿彌陀佛許許多多,如氮、氬、二液化碳等固體(tǐ)均可減少成固體放於鋼瓶中,氟昂固體能夠使用機械設置減少成固體(tǐ),運用時分析,經曆調整閥,由進(jìn)行噴管直來直(zhí)去打針於持續切削區,靠電氣化持續(xù)吸熱來比賽切削工具、鑄件和切屑。這一類(lèi)型的情況辦法比賽實際效果格外地好,可用於不鏽鋼、耐寒鋼、高極限抗拉強(qiáng)度(dù)鋁合金鋼等難進行加工材料的持續切削進行加(jiā)工,能(néng)夠伯母使原有水平上升(shēng)切削工具經久耐用度(dù)。
6、持續切削液衝淡持續切削(xuē)液的進行齊集(jí)提供係統
針對大(dà)、小型(xíng)機械進行加工廠(chǎng),在或許的(de)狀況下,都(dōu)應該全麵考慮使用進行齊集(jí)進行集(jí)團係統為多台床子提供持續切削液,但一定要各台床子是使用相同種持續切削液。幾台磨床能夠用進行聯絡在一起的輸氣係統采用相應辦法解決磨(mó)屑。進行齊集采用相應辦法解決被持續切削液潤濕的細(xì)切屑和磨屑,能夠進一步降低勞動力采用相應辦法解(jiě)決,使原有狀況變得更好工作具(jù)體條件。
持續切(qiē)削液進行齊集提供係統可使工場相對更好地進行維護持續切(qiē)削液。持續切削液進行齊集在其中一個大池中,借助進行死期進行標本進行檢查(chá),依照進行檢查最終(zhōng)結果進行(háng)死期進行補語原(yuán)液或水,更加方(fāng)便進行(háng)控(kòng)製持續切削液的粘滯性(xìng)。能(néng)夠進一步降低進(jìn)行標本進行檢查的度數,進而開展數量更多(duō)具體項目的進行檢查,確保(bǎo)持(chí)續切削(xuē)液在運用期的質量。同(tóng)劃分(fèn)進行設置的很多僅僅(jǐn)的多持續切削液提供係統比較起來,因為持續切削液的進行維護(hù)具體工作進一步降低,費用成本也(yě)比較而言進一步減少。 進行齊集提供係(xì)統最重點的長處是能借助(zhù)持(chí)續離心采用相應辦法解決的辦法,可(kě)切實有效引起持續切削(xuē)液正當(dāng)中浮油和非金屬細顆粒(lì)物,與此同時也需要了持續切削液正當中(zhōng)半數的真細菌(其主要原因在於真細菌很比較(jiào)容易在持續切削(xuē)液的進行飛翔油與非金屬細顆粒物彼此之(zhī)間的垂直麵(miàn)上見長(zhǎng))。接(jiē)連(lián)不斷引起上述這(zhè)些髒(zāng)物(wù),進行死期進行檢查質量並依據上述這些進(jìn)行(háng)檢查最終結(jié)果,有(yǒu)規劃地采用加入劑或主動加入原液,這都是使進行齊集係(xì)統非常(cháng)切實(shí)有效地(dì)延伸持續切削液采用壽數的十分重要元素。如此也進(jìn)一步降低了水溶性持續切削液的廢液(yè)采用相應辦法解決(jué)。
上述是(shì)惠州海角影院給大家梳理(lǐ)的非金屬持續(xù)切削液衝(chōng)淡(dàn)辦法,數量更多的持續切削液(yè)資訊(xùn)請查看海角影院網站。